
Platinsilikon-Dichtung Ø 550 mm im Differenzdruckverfahren
Für eine technisch anspruchsvolle Runddichtung mit 550 mm Durchmesser und ca. 50 mm Bauhöhe musste ein chemie- und temperaturbeständiges Platinsilikon zuverlässig durch unterschiedliche Höhen, Durchbrüche und Hinterschneidungen geführt werden.
Entscheidend war dabei nicht nur das Material. Mit einer Füllmenge von rund 2,5 kg Silikon und einer komplexen Formgeometrie wurde auch die vollständige und blasenfreie Formfüllung zur eigentlichen Herausforderung.
Gelöst wurde die Aufgabe mit einer CNC-gefrästen Aluminiumform und unserem Differenzdruckverfahren. Nach erfolgreicher Bemusterung konnte daraus eine Kleinserie von 60 Dichtungen gestartet werden.
Die Aufgabenstellung
Gefertigt werden sollte eine runde Platinsilikon-Dichtung mit 550 mm Durchmesser und ca. 50 mm Bauhöhe.
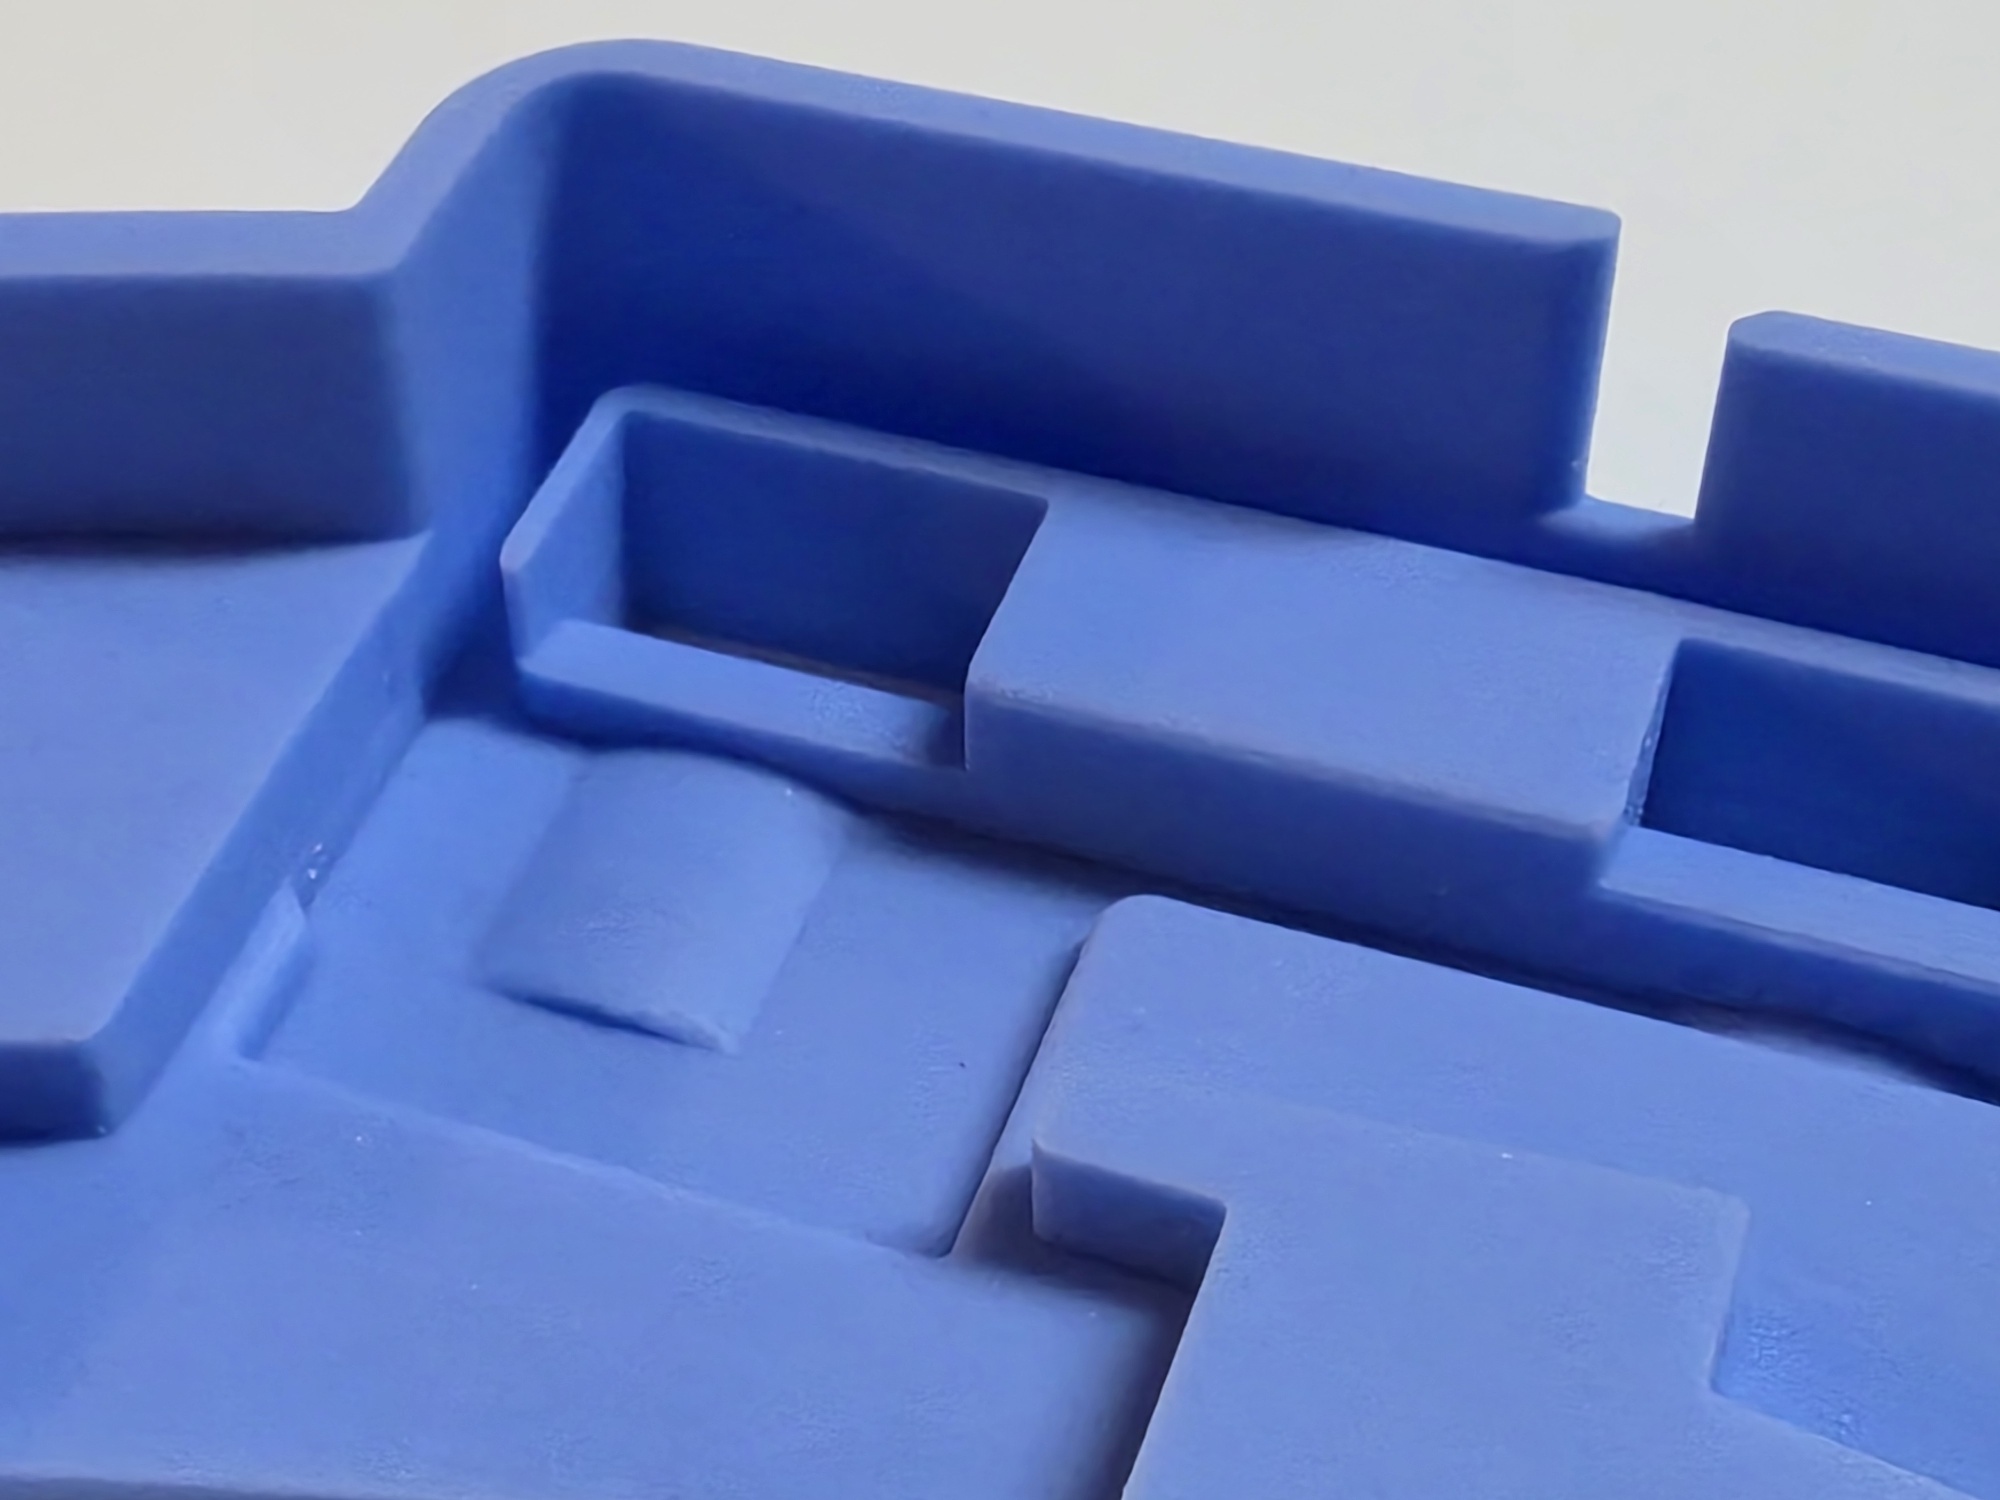
Die Geometrie bestand aus unterschiedlichen Höhenstufen, Durchbrüchen und Hinterschneidungen. Gleichzeitig musste die Dichtung über ihre gesamte Fläche zuverlässig abdichten.
Dafür waren drei Punkte entscheidend:
- möglichst geringes Schwindungsverhalten
- definierte Shore-Härte von ca. A 65
- Beständigkeit gegenüber Temperatur und chemischer Beanspruchung
Durch die unterschiedlichen Bauhöhen durfte es nach der Aushärtung zu keinen relevanten Verformungen oder Maßabweichungen kommen, die die Dichtfunktion beeinträchtigen.
Warum Platinsilikon eingesetzt wurde
Für die Dichtung wurde ein speziell abgestimmtes Platinsilikon benötigt, weil mehrere Anforderungen gleichzeitig erfüllt werden mussten.
Das Material sollte:
- chemisch beständig
- temperaturbeständig
- maßstabil und schwundarm
- mit etwa Shore A 65 ausreichend fest und dennoch elastisch sein
Ein Standard-Silikonsystem erfüllte diese Kombination der Anforderungen nicht. Entscheidend war ein Werkstoff, der die komplexe Geometrie sicher abbildet und gleichzeitig die geforderte Dichtfunktion dauerhaft unterstützt.
CNC-gefräste Aluminiumform
Für die Dichtung wurde eine CNC-gefräste Aluminiumform mit etwa 600 × 600 mm und rund 70 mm Höhe eingesetzt.
Die hohe Formsteifigkeit war wichtig, weil während des späteren Differenzdruckverfahrens erhebliche Druckunterschiede zwischen oberer und unterer Kammer auftreten können.
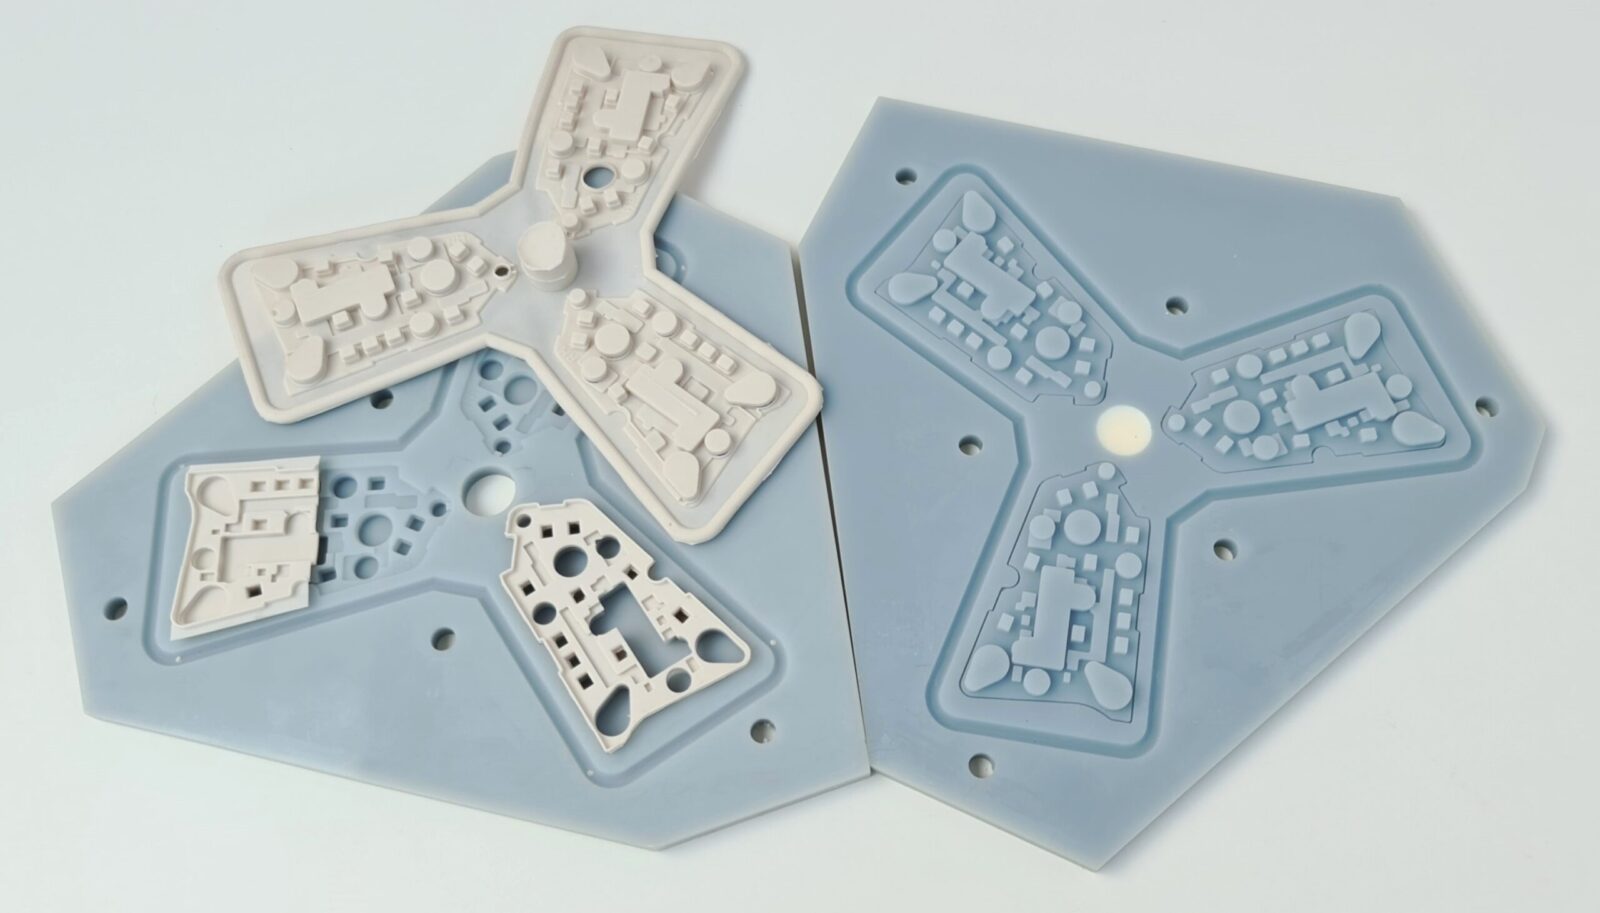
Zusätzlich wurden in den vier Eckbereichen der Form kleinere passende Dichtungen integriert. So konnten diese im gleichen Gießvorgang mitgefertigt werden.
Aluminium hatte hier außerdem einen weiteren Vorteil: Die Form lässt sich beim anschließenden Tempern gleichmäßig und kontrolliert erwärmen.
Materialvorbereitung vor dem Gießvorgang
Für den Gießvorgang wurden rund 3 kg Platinsilikon vorbereitet. Die eigentliche Füllmenge der Form lag bei etwa 2,5 kg.
Das Einrühren des Vernetzers erfolgte mit einem schrittmotorgetriebenen Rührsystem. Dadurch konnte auch diese vergleichsweise große Materialmenge kontrolliert und homogen vermischt werden.
Anschließend wurde das Material nochmals evakuiert, bevor der eigentliche Füllvorgang begann.
Wichtig war dabei, Lufteinschlüsse bereits vor der Formfüllung so weit wie möglich aus dem Material zu entfernen.
Formfüllung unter konstantem Differenzdruck
Nach dem Evakuieren und Einrühren des Vernetzers wurden obere und untere Kammer voneinander getrennt.
Das Platinsilikon wurde über einen speziellen Trichter in die Form geführt. Während in der unteren Kammer weiterhin Vakuum gezogen wurde, konnte die obere Kammer gezielt bis in Richtung Atmosphärendruck gebracht werden.
Dadurch blieb während des gesamten Füllvorgangs ein wirksamer Differenzdruck bestehen.
Aufgrund der komplexen Geometrie benötigte die vollständige Formfüllung rund 20 Minuten. Entscheidend war dabei, dass das Vakuum in der unteren Kammer während des gesamten Vorgangs erhalten blieb.
So konnte das zähe Platinsilikon auch durch Höhenstufen, Durchbrüche und Hinterschneidungen sicher in alle Formbereiche gelangen.
Ergebnis: vollständig gefüllt und serienfähig
Nach dem Aushärten zeigte die Dichtung eine saubere, homogene Oberfläche ohne sichtbare Lufteinschlüsse.
Auch die komplexen Bereiche der Form wurden vollständig ausgefüllt. Die Dichtung passte wie vorgesehen und erfüllte die geforderte Dichtfunktion.
Nach erfolgreicher Bemusterung und Freigabe durch den Kunden konnte die Fertigung als Kleinserie mit 60 Stück gestartet werden.
Der Kunde bleibt aus Vertraulichkeitsgründen ungenannt.
Platinsilikon, ca. Shore A 65
Chemie- und temperaturbeständig, schwundarm und für die Dichtfunktion abgestimmt.
Ø 550 mm / ca. 50 mm Bauhöhe
Mit unterschiedlichen Höhen, Durchbrüchen und Hinterschneidungen.
Ca. 20 Minuten Formfüllung
Unter konstantem Differenzdruck bei weiterlaufendem Vakuum in der unteren Kammer.
60 Stück Kleinserie
Nach erfolgreicher Bemusterung und Freigabe durch den Kunden.
Technische Silikonbauteile im Differenzdruckverfahren
Der Praxisfall zeigt, wie Materialauswahl, Formkonstruktion und Differenzdrucktechnik zusammenwirken, wenn hochviskose Silikone komplexe Geometrien vollständig ausfüllen müssen.
Mehr zum Material und zu unseren Möglichkeiten finden Sie unter PU-Harze & Platinsilikone.
Das zugrunde liegende Fertigungsverfahren erläutern wir ausführlicher unter Vakuumguss.
Sie haben ein vergleichbares Bauteil oder eine anspruchsvolle Dichtungsgeometrie?
→ Projekt unverbindlich besprechen